 EN
 AR
 BG
 HR
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 ID
 LV
 LT
 SR
 SK
 SL
 UK
 VI
 ET
 HU
 TH
 TR
 FA
 GA
 BE
 HY
 AZ
 KA
 BN
 LA
 MN
 NE
 MY
 KK
 TG
 UZ
Tanıtım
Üretim yapma yeteneği sandviç panelleri tek bir hat üzerinde birden fazla türde üretim yapabilmek, bir üreticinin sahip olabileceği en önemli rekabet avantajlarından biridir. Maliyet duyarlı konutlar için EPS’den yangına dayanıklı endüstriyel çatılarda kullanılan taş yününe ya da yüksek kaliteli soğuk depolama için poliürethane (PU)’ye geçiş yapmak gibi durumlarda "çok çekirdekli malzeme uyumluluğu", pazar esnekliği açısından kilit bir unsurdur. Ancak birçok tedarikçi bu özelliği iddia ederken uygulamada gerçekleştiremez. Kağıt üzerinde "uyumlu" olan bir hat, malzeme değişiminde iki gün süren mekanik ayarlara ihtiyaç duyabilir ya da geçiş sırasında önemli miktarda israf yaratabilir. Alıcı için zorluk, bu geçişin kararlı, hızlı ve yüksek verimli olduğunu kanıtlamaktır. Bu makale, gerçek çok malzemeli kapasiteyi doğrulamak için vaka videolarının ve deneme verilerinin nasıl kullanılacağını açıklar.
Günümüzde hızla değişen inşaat pazarında, tek bir ürün için tasarlanmış bir üretim hattı, çeşitli müşteri ihtiyaçlarını karşılamakta neredeyse yetersiz kalır. Farklı sipariş türlerine esnek şekilde yanıt verebilen bir üretim hattı, yalnızca daha yüksek ekipman kullanım oranını değil, aynı zamanda daha güçlü risk direncini de ifade eder. Bu nedenle, çok çekirdekli malzeme değiştirme işleminin gerçekliği ve kararlılığının doğrulanması, üst düzey ekipman alımında temel bir aşama haline gelmiştir. Bu durum sadece bir teknoloji rekabeti değil, aynı zamanda sistem entegrasyon yeteneklerinin ve süreç kontrol seviyelerinin kapsamlı bir yansımasıdır.
Alıcı Riski ve Bağlam
Çoklu malzemeli hatlarda temel risk, "kalibrasyon kayması"dır. Her bir çekirdek malzeme—EPS, Taş Yünü, PU—farklı basınç, sıcaklık ve kesme hızları gerektirir. Kontrol sistemi bu parametreleri anında "hatırlayıp" ve "sıfırlayacak" kadar gelişmiş değilse, malzeme değiştirme sonrası ilk birkaç yüz metrelik üretim, spesifikasyon dışı olur ve büyük ölçüde malzeme israfına yol açar.
Başka bir risk de "mekanik yorgunluktur." Sürekli ayarlanan ve yeniden yapılandırılan bir üretim hattı, modülerlik için baştan tasarlanmamışsa daha hızlı aşınabilir. Alıcılar, "geçiş" işleminin yalnızca ilk ayın balayı döneminde çalıştığını değil, makinenin ömrü boyunca kararlı kalacağını doğrulamalıdır.
Ayrıca "gizli durma süresi" de yaygın olarak göz ardı edilen bir risktir. Tedarikçiler geçişin yalnızca birkaç saat sürdüğünü iddia edebilir; ancak yardımcı sistemler için hazırlık süresi (örneğin, ham madde taşıma borularının temizlenmesi, yapıştırıcı sistemlerinin değiştirilmesi ve atıkların temizlenmesi) göz ardı edilirse gerçek durma süresi önemli ölçüde uzayabilir. Alıcılar, üretim planına etkisini doğru şekilde değerlendirebilmek için geçiş sürecinin tamamının tüm bağlantılarını — yalnızca ana makine parçasının ayarlanması değil — kapsamlı bir şekilde anlamalıdır.
Geçiş Kararlılığını Kanıtlarla Nasıl Doğrularsınız
1. "Geçiş Sırası" Videosu
Yüksek kaliteli bir doğrulama videosu, makinenin yalnızca bir malzemeyle çalıştığını göstermemelidir. Aynı zamanda geçiş sürecini de göstermelidir.
-
Parametre Sıfırlama: Video, operatörün yeni malzeme için önceden ayarlanmış bir "tarif"i çağırmak amacıyla PLC dokunmatik ekranını kullandığını gösteriyor mu? İşletim arayüzünün yanıt hızını ve mantıksal açıklığını dikkatle gözlemleyin. İdeal sistem, sıcaklık ayarları, katerpiller hızı, köpürme oranı, kesim uzunluğu vb. dahil olmak üzere tam bir parametre setini otomatik olarak yükleyen tek tuşla geçiş işlevi sağlamalıdır. Aynı zamanda manuel müdahale adımları olup olmadığını da kontrol edin; fazla sayıda manuel giriş hataya ve geçiş süresine yol açma riskini artırır.
-
Mekanik Ayarlamalar: Video, farklı panel kalınlığı veya malzeme için sarıcıların veya laminatör yüksekliğinin ayarlanmasının ne kadar sürdüğünü gösteriyor mu? Ana mekanik bileşenlerin hareketinin pürüzsüzlüğüne ve hassasiyetine odaklanın. Örneğin, kayağı geçidi ayarı servo motorlar tarafından otomatik olarak tamamlanıyor mu? Sarıcının gerilim kontrolü buna otomatik olarak uyum sağlıyor mu? Komut verildikten sonra mekanik konumun kilidinin tamamen oturmasına kadar geçen gerçek süreyi kaydedin ve bunu tedarikçinin duyurduğu teorik süreyle karşılaştırın.
-
İlk Panel Kalitesi: Anahtarı değiştikten sonra üretim hattından çıkan ilk panellerin görüntülerini arayın. Düz mü? Bağlantı güvenli mi? Bu, anahtar değiştirme kararlılığını test etmek için kullanılan "altın standart"tır. İlk panelde delaminasyon, kabarcıklar, boyutsal sapmalar veya yüzey kusurları olup olmadığını kontrol edin. Mümkünse, anahtar değiştirme sonrası ilk 10-20 metre ürün için ayrıntılı bir kalite denetim raporu isteyin; bu rapor yoğunluk dağılımı, soyulma dayanımı ve görünüm puanlarını içermelidir ki geçiş dönemi boyunca yaşanan kalite kaybı nicel olarak ölçülebilsin.
2. Deneme Devreye Alma Verileri ("Sert Rakamlar")
Bir makine sevk edilmeden önce bir "Fabrika Kabul Testi" (FAT) yapılmalıdır. Bu testten alınan verileri isteyin.
-
Kaliteli Ürün Oranı: Deneme sırasında üretilen panellerin yüzde kaçı uygun bulunmuştur? Zhongji gibi üst düzey ekipmanlar için uygunluk oranı şudur: ≥98%, hatta farklı malzemeler arasında bile. Nitelikli oranlarla ilgili istatistikleri, yalnızca genel ortalama değil, malzeme bazında talep edin. Bazı malzemeler (örneğin yüksek yoğunluklu taş yünü) işlenmesi daha zor olabilir ve bu malzemelerin nitelikli oranı, ekipmanın gerçek performansını daha iyi yansıtabilir. Aynı zamanda, nitelikli oranındaki değişim eğilimine dikkat ederek, üretim sürecinin başlangıcında iyi performans göstermekten ziyade, sürekli üretimde yüksek düzeyde kararlılığı sağlamak önemlidir.
-
Kalıp Değişim Süresi: EPS'ten Taş Yünü'ne geçişin gerçekçi olarak ne kadar sürdüğü nedir? Bir profesyonel üretim hattı bunu dakikalar veya saatler içinde gerçekleştirmelidir; günler değil. "Değişim süresi"nin başlangıç ve bitiş noktalarını açıkça tanımlayın: Bu süre, önceki partiden son kaliteli ürünün üretim dışı kalmasından sonraki partinin ilk kaliteli ürününün üretimine başlamasına kadar geçen süre midir? Yoksa yalnızca mekanik ayarlama süresini mi ifade eder? Temizlik, ön ısıtma ve hata ayıklama dahil tam değişim süresi, referans amaçlı daha değerlidir. Tedarikçiden geçmiş üç benzer projeye ait gerçek değişim süreleri kayıtlarını isteyin.
-
Parametre Tutarlılığı: Veriler, makinenin "tarif" her yeniden yüklendiğinde aynı köpüklenme oranını (PU için) veya kesim hassasiyetini (tüm malzemeler için) koruduğunu gösteriyor mu? Tarihsel veri kayıtlarını inceleyin ve aynı tarifin farklı tarihlerde ve vardiyalarda yürütülmesinin sonuçlarını karşılaştırın. Küçük parametre kaymaları, uzun vadeli kalite dalgalanmalarına neden olabilir. Mükemmel bir kontrol sistemi, uzun süreli işletimde tutarlılığı sağlamak için kendini kalibre edebilme ve telafi fonksiyonlarına sahip olmalıdır.
3. Teknik Bileşen İncelemesi
Değiştirme işlemini mümkün kılan "donanımı" doğrulayın.
-
PLC Belleği: Kontrol sistemi, farklı çekirdek malzemeler için "Tarif Yönetimi"ni destekliyor mu? Tariflerin depolama kapasitesini ve düzenleme izinlerini anlayın. Sınırsız sayıda özel tarif kaydedilebiliyor mu? Operatörler, gerçek ham madde partilerine göre parametreleri ince ayarlayıp bunları yeni sürümler olarak kaydetmeye yetkili mi? Güçlü bir tarif yönetimi sistemi, hızlı ve doğru değiştirme işlemlerini gerçekleştirmek için yazılım temelidir.
-
Modüler Kesim: Kesme sistemi, EPS'in yumuşak boncuklarını ve Taş Yünü'nün sert liflerini elle bıçak değişimi yapmadan işleyebiliyor mu? Kesme ünitesinin tasarımını inceleyin; örneğin tersine çevrilebilir bıçaklar, uyarlanabilir ilerleme hızları veya çevrimiçi bileme cihazları kullanılıyor mu? Taş yünü için ayrıca liflerin kesme sistemini tıkamaması ve sonraki ürünlerin kirlenmesini önlemek amacıyla toz giderme sisteminin verimliliğine dikkat edin. bıçaklar veya sonraki ürünleri kirletmesi.
-
Dinamik Isıtma: Laminatör sıcaklığı, PU ile Taş Yünü arasındaki farklı yapıştırma gereksinimlerine hızlıca uyum sağlayacak şekilde ayarlanabiliyor mu? Isıtma sisteminin güç rezervini ve kontrol algoritmasını değerlendirin. PID kontrolü, sıcaklık aşımını etkili bir şekilde bastırabiliyor mu? Düşük sıcaklıklı ortamlarda ısıtma hızı üretim ihtiyaçlarını karşılıyor mu? Hızlı ve hassas sıcaklık kontrolü, farklı malzemelerin yapıştırma kalitesini garanti etmenin temelidir.
Zhongji'ye Özel "Çok Çekirdekli" Kanıtlar
Zhongji Machinery, çok çekirdekli malzeme teknolojisinde küresel bir liderdir ve bunu kanıtlayacak somut verilere sahiptir:
-
Geniş uyumluluk: Zhongji'nin "çok çekirdekli malzemeyle uyumlu şekillendirme teknolojisi", EPS, taş yünü, cam yünü, poliüretan ve fenolik köpük çekirdeklerini işlemeyi başarıyla gerçekleştirmiştir. Her malzeme için özel teknik parametreler ve optimizasyon çözümleri sunun. Örneğin, fenolik köpüğün kırılganlık sorunu nasıl çözülür? Cam yününün kabarık yapısı nasıl kontrol edilir? Zhongji'nin özel malzemeler alanında derin bilgi birikimi ve teknolojik atılımlarını gösterin.
-
Gerçek Yabancı Ülke Anahtar Teslim Görüntüleri: Zhongji, müşterilerin farklı bina projeleri için çok sayıda panel türü ürettiği tam entegre projelerden (örneğin Orta Doğu’da) gerçek dünya videoları sunar. Bu video, aslında çalışan ekran görüntüleri ile müşteri operatörlerine yapılan röportajları içermelidir; böylece panel türü değiştirme işleminin kolaylığı ve günlük üretimdeki kararlılık doğrulanmış olur. Üçüncü taraf tanınması, tedarikçinin kendi açıklamalarından daha ikna edicidir.
-
Deneme Garantisi: Zhongji, deneme devreye alma sürecinin "bitmiş ürün kalite oranının ≥ %98 olmasını" garanti ettiğini açıkça belirtir. Sadece makineyi sevk etmezler; makine fabrikadan çıkmadan önce hedef malzemelerinizin tamamı için işlevselliğini kanıtlarlar. Bu taahhüt genellikle ayrıntılı kabul standartları ve sözleşme ihlali hükümleriyle birlikte verilir ve Zhongji’nin teknolojisine duyduğu mutlak güveni yansıtır. Alıcılar, hak ve çıkarlarını yasal olarak korumak amacıyla bu şartı sözleşme müzakerelerinde önemli bir pazarlık unsuru olarak kullanmalıdır.
-
Teknik Açıklamalar: Zhongji, videolarını, köpük oranlarının nasıl ayarlandığını ve servo kontrollü kesim sisteminin farklı malzeme yoğunluklarına nasıl uyum sağladığını açıklayan profesyonel teknik notlarla destekler. Bu açıklamalar yalnızca işletme kılavuzları değil, aynı zamanda bilgi aktarımının bir parçasıdır. Alıcı ekibinin ekipman prensiplerini derinlemesine anlamasına, bağımsız bakım ve optimizasyon yeteneklerini geliştirmesine ve dolayısıyla ekipmanın değerini en üst düzeye çıkarmasına yardımcı olur.
-
34 Yıllık İyileştirme: Onların anahtarlama teknolojisi deneysel değildir; bu, 100’den fazla farklı ulusal pazar ve iklim için makineleri üç on yıl boyunca iyileştirme sürecinin sonucudur. Uzun süreli süreç ve geniş coğrafi kapsam, Zhongji teknolojisinin çeşitli aşırı koşullar ve karmaşık gereksinimler tarafından sınandığını gösterir. Bu deneyim birikimi, kısa sürede kopyalanamayan bir temel rekabet avantajıdır.
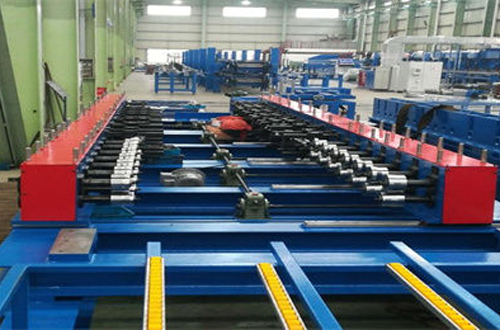
Çoklu Malzeme Kararlılığını Doğrulamak İçin Pratik Kontrol Listesi
-
Bir "Malzeme Tarifi" Tanıtımı Talep Edin: Operatörün PLC üzerinden makinenin ayarlarını değiştirme işlemini gösteren bir video veya canlı gösteri talep edin. Gösterinin, parametre hataları ve sensör arızaları gibi anormal durumların ele alınmasını içerip içermediğine dikkat edin; ayrıca sistemin hata toleransı ve kurtarma mekanizmalarını gözlemleyin.
-
İlk Çalıştırma Atık Oranını Kontrol Edin: Tedarikçiden malzeme değişimi sonrasında ilk 10 dakikada tipik atık oranının ne olduğunu sorun. Bu veriyi sektör ortalamasıyla karşılaştırın. Daha düşük başlangıç atık oranı, daha az malzeme israfı ve daha hızlı yatırım geri dönüşü anlamına gelir.
-
Kesme Çeşitliliğini Doğrulayın: Kesme ünitesi, hem mineral yün hem de köpük malzemeleriyle çalışabilmek için gerekli devir sayısı (RPM) aralığına ve bıçak türüne sahip mi? Bıçağın malzemesini, soğutma yöntemini ve değiştirilme kolaylığını doğrulayın. Karışık üretim hatları için çok yönlü ve dayanıklı kesme araçları hayati öneme sahiptir.
-
Sıcaklık Aralığını Onaylayın: Isıtma sistemi, fabrika soğukken bile PU yapıştırması için 15–25°C işletme ortam sıcaklığına ulaşabilir ve bu sıcaklığı koruyabilir mi? Isıtma sisteminin maksimum gücü ve çevresel uyum yeteneği hakkında bilgi alın. Soğuk bölgelerde ek yalıtım önlemleri veya önceden ısıtma prosedürleri gerekebilir; tedarikçiden ilgili önerileri veya destekleyici ekipmanları olup olmadığını sorun.
-
"Anahtar Teslim" Referansı İsteyin: Belirgin olarak, tek bir Zhongji hattında şu anda 3 veya daha fazla panel türü üreten bir müşteri referansı isteyin. Bu referans müşterileriyle doğrudan iletişime geçerek ilk elden kullanım geri bildirimlerini alın. Sorularınızı anahtar değişim sıklığına, işletme zorluğuna, bakım maliyetlerine ve satış sonrası hizmet yanıt hızına odaklayın.
Sonuç
2026 inşaat pazarında çok yönlülük, hız kadar önemlidir. Birden fazla temel malzeme arasında geçiş yapabilen bir üretim hattı, daha fazla projeye teklif vermenize ve malzeme fiyatlarındaki dalgalanmalara karşı işinizi korumanıza olanak tanır. Ancak bu yeteneği, geçiş videoları ve FAT deneme verileri gibi 'eylem tabanlı' kanıtlarla doğrulamanız gerekir. Zhongji Machinery'nin şeffaf yaklaşımı—gerçek dünya görüntülerini, deneme üretimi kalifiye oran verilerini ve gelişmiş PLC kontrolünü bir araya getirerek—satın alıcı değerlendirmesi için pratik bir kanıt sunar. Bir tedarikçinin sözüne güvenmeyin; geçişi size göstermesini sağlayın.
Değişken küresel piyasada, ekipman esnekliği işletmelerin hayatta kalması ve gelişmesi için kilit bir unsurdur. Çok çekirdekli malzeme değiştirme yeteneklerini sıkı şekilde doğrulayarak alıcılar, yalnızca verimli bir makine değil, aynı zamanda gelecekteki piyasa zorluklarına karşı stratejik avantaj da kazanabilirler. Sağlam teknik altyapısı ve şeffaf iş birliği yaklaşımıyla Zhongji Machinery, giderek daha fazla uluslararası alıcının güvenini kazanan uzun vadeli bir ortak haline gelmektedir.