 EN
 AR
 BG
 HR
 FR
 DE
 IT
 JA
 KO
 PL
 PT
 RO
 RU
 ES
 ID
 LV
 LT
 SR
 SK
 SL
 UK
 VI
 ET
 HU
 TH
 TR
 FA
 GA
 BE
 HY
 AZ
 KA
 BN
 LA
 MN
 NE
 MY
 KK
 TG
 UZ
Įvadas
Gamyba kelių rūšių sandvičių plokštės vienoje linijoje yra viena iš svarbiausių konkurencinės pranašumų gamintojams. Ar tai būtų EPS perjungimas į kainiškai naudingą gyvenamąją statybą arba į ugniai atsparius pramoninius pastatus iš akmenų vatos, arba į aukštos kokybės šaldymo patalpas iš poliuretano – „daugiašerdžių medžiagų suderinamumas“ yra raktas į rinkos lankstumą. Tačiau daugelis tiekėjų šią galimybę tik paskelbia, bet praktikoje jos neįgyvendina. Linija, kurią dokumentuose nurodyta kaip „suderinama“, gali reikalauti dviejų dienų mechaninio derinimo medžiagoms keisti arba perėjimo metu gali būti sukurta didelė atliekų dalis. Pirkėjui iškyla užduotis įrodyti, kad perjungimas yra stabilus, greitas ir pelningas. Šiame straipsnyje paaiškinama, kaip naudoti atvejo vaizdo įrašus ir bandymo duomenis tikrinei daugiamedžiaginei galimybei patikrinti.
Šiandien sparčiai besikeičiančioje statybos rinkoje vieno produkto gamybos linija vos gali patenkinti įvairius klientų poreikius. Lanksti gamybos linija, gebanti lankstiai reaguoti į skirtingų tipų užsakymus, reiškia ne tik didesnę įrangos naudojimo efektyvumą, bet ir stipresnę rizikos atsparumą. Todėl daugiasriegių medžiagų perjungimo autentiškumo ir stabilumo patvirtinimas tapo pagrindiniu aukštos klasės įrangos pirkimo etapu. Tai ne tik technologijų konkurencija, bet ir visapusiškas sistemos integravimo gebėjimų bei procesų valdymo lygio atspindys.
Pirkėjo rizika ir kontekstas
Pagrindinis daugiamedžiagų linijų rizikos veiksnys yra „kalibravimo nukrypimas“. Kiekviena šerdinė medžiaga – EPS, akmenų vata, PU – reikalauja skirtingo slėgio, temperatūros ir pjovimo greičio. Jei valdymo sistema nepakankamai sudėtinga, kad „prisimintų“ ir „nustatytų iš naujo“ šiuos parametrus akimirksniu, pirmieji šimtai metrų gamybos po perjungimo bus neatitinkantys specifikacijų, dėl ko bus sušvaistyta didelė medžiagų dalis.
Kitas rizikos veiksnys – „mechaninis nuovargis“. Linija, kuri nuolat reguliuojama ir perkonfigūruojama, gali susidėvėti greičiau, jei ji iš pradžių nebuvo suprojektuota kaip modulinė. Pirkėjai turi užtikrinti, kad „perjungimas“ veiktų ne tik pirmojo mėnesio „medaus mėnesio“ metu, bet išliktų stabilus visą įrenginio tarnavimo laiką.
Be to, „paslėptasis simplyjimas“ taip pat yra dažnai nepastebimas rizikos veiksnys. Nors tiekėjai gali teigti, kad perjungimas trunka tik kelias valandas, faktinis simplyjimas gali būti žymiai ilgesnis, jei nepaisoma pagalbinių sistemų paruošimo laiko (pvz., žaliavų tiekimo vamzdynų valymo, klijų sistemų keitimo ir atliekų valymo). Pirkėjams reikia visapusiškai suprasti visus viso perjungimo proceso etapus, o ne tik pagrindinės įrangos reguliavimą, kad tiksliai įvertintų poveikį gamybos grafikui.
Kaip patikrinti perjungimo stabilumą remiantis įrodymais
1. „Perjungimo seka“ vaizdo įrašas
Aukštos kokybės patvirtinimo vaizdo įrašas neturėtų rodyti tik vienos medžiagos apdorojimo proceso. Jame taip pat turėtų būti parodytas perėjimo procesas.
-
Parametrų atstatymas: Ar vaizdo įraše operatorius naudoja PLC lietimo ekraną, kad iškviestų iš anksto nustatytą „receptą“ naujai medžiagai? Dėmesingai stebėkite valdymo sąsajos reakcijos greitį ir loginę aiškumą. Idealioje sistemoje turėtų būti prieinama vieno mygtuko perjungimo funkcija, kuri automatiškai įkelia visą parametrų rinkinį, įskaitant temperatūros nustatymus, judančiojo konvejerio greitį, putų santykį, pjovimo ilgį ir pan. Taip pat atkreipkite dėmesį, ar yra rankinio įsikišimo žingsnių; per daug rankinio įvedimo padidins klaidų riziką ir perjungimo laiką.
-
Mechaniniai reguliavimai: Ar vaizdo įraše parodyta, kiek laiko trunka nevynimo įrenginio arba laminatoriaus aukščio reguliavimas kitam plokštės storiui ar medžiagai? Dėmesys – pagrindinių mechaninių komponentų judėjimo sklandumui ir tikslumui. Pavyzdžiui, ar šliaužiklio tarpas reguliuojamas automatiškai naudojant servorūšius variklius? Ar nevynimo įrenginio įtempimo valdymas automatiškai pritaikomas atitinkamai? Įrašykite faktinį laiką nuo komandos išdavimo iki mechaninės pozicijos užfiksavimo ir palyginkite jį su tiekėjo nurodytu teoriniu laiku.
-
Pirmosios plokštės kokybė: Ieškokite vaizdo įrašų, kuriose matyti pirmieji skydeliai, išeinantys iš linijos po perjungimo. Ar jie lygūs? Ar sukibimas patikimas? Tai yra „auksinis standartas“, naudojamas perjungimo stabilumo tikrinimui. Patikrinkite, ar pirmasis skydelis neturi atskilimo, burbulų, matmenų nuokrypių ar paviršiaus defektų. Jei įmanoma, paprašykite išsamaus kokybės tikrinimo ataskaitos apie pirmuosius 10–20 metrų gaminių po perjungimo, įskaitant tankio pasiskirstymą, atplėšimo stiprumą ir išvaizdos įvertinimus, kad būtų galima kiekybiškai įvertinti kokybės praradimą per perėjimo laikotarpį.
2. Bandomojo paleidimo duomenys („tikrieji skaičiai“)
Prieš išsiunčiant įrenginį, turi būti atliktas „Gamyklinis priėmimo bandymas“ (FAT). Paprašykite šio bandymo duomenų.
-
Kvalifikuotų gaminių dalis: Kiek procentų gerų skydelių buvo pagaminta bandomuoju laikotarpiu? Aukščiausios klasės įrangai, pvz., Zhongji, kokybės norma turi būti ≥98%, netgi tik skirtingose medžiagose. Paprašykite statistikos apie kokybės rodiklius pagal medžiagą, o ne tik bendrą vidurkį. Kai kurios medžiagos (pvz., aukštos tankio uolienų vatos) gali būti sunkesnės apdoroti, todėl jų kokybės rodiklis tiksliau atspindi įrangos tikrąją našumą. Kartu stebėkite kokybės rodiklio pokyčių tendencijas laike, kad būtų užtikrinta aukšto lygio stabilumas nuolatinėje gamyboje, o ne tik geri rezultatai pradiniame etape.
-
Keitimo laikas: Kiek iš tikrųjų trunka perėjimas nuo EPS prie akmeninės vatos? Profesionali linija tai turėtų atlikti per minutes arba valandas, o ne dienas. Aiškiai apibrėžkite „perėjimo laiko“ pradžios ir pabaigos taškus: ar tai laikas nuo to momento, kai paskutinis ankstesnės partijos tinkamas gaminys išeina iš gamybos, iki to momento, kai pirmasis kitos partijos tinkamas gaminys įeina į gamybą? Ar tai reiškia tik mechaninio sureguliavimo laiką? Visas perėjimo laikas, įskaitant valymą, pašildymą ir derinimą, yra naudingiau naudoti kaip orientyrą. Paprašykite tiekėjo pateikti faktinius perėjimo laiko įrašus už pastaruosius tris panašius projektus.
-
Parametrų nuoseklumas: Ar duomenys rodo, kad įrenginys kiekvieną kartą, kai „receptas“ pakartotinai įkeliamas, išlaiko tą patį putų santykį (PU atveju) arba pjovimo tikslumą (visoms medžiagoms)? Patikrinkite istorinius duomenų žurnalus ir palyginkite to paties recepto vykdymo rezultatus skirtingomis dienomis ir pamainomis. Net nedideliai parametrų nuokrypiai gali sukelti ilgalaikius kokybės svyravimus. Puikioji valdymo sistema turėtų turėti savireguliavimo ir kompensavimo funkcijas, kad būtų užtikrinta nuoseklumas ilgalaikėje eksploatacijoje.
3. Techninių komponentų peržiūra
Patikrinkite „aparatūrą“, leidžiančią perjungimą.
-
PLC atmintis: Ar valdymo sistema palaiko „receptų valdymą“ skirtingoms pagrindinėms medžiagoms? Supraskite receptų saugojimo talpą ir redagavimo teises. Ar galima išsaugoti neribotą pasirinktinių receptų skaičių? Ar operatoriams leidžiama tikslinti parametrus pagal faktines žaliavų partijas ir išsaugoti juos kaip naujas versijas? Galinga receptų valdymo sistema yra programinės įrangos pagrindas, leidžiantis greitai ir tiksliai perjungti.
-
Modulinis pjovimas: Ar pjovimo sistema gali apdoroti tiek EPS minkštus kraštus, tiek akmeninės vatos stiprius pluoštus be rankinių peilių keitimo? Išnagrinėkite pjovimo įrenginio konstrukciją, pvz., ar naudojami apverčiami peiliai, pritaikytos padavimo greičio reguliavimo galimybės arba tiesioginio (online) aštrinimo įrenginiai. Akmeninei vatą taip pat atkreipkite dėmesį į dulkių šalinimo sistemos efektyvumą, kad būtų išvengta pluoštų užsikimšimo, kryžminiai žagarai arba kitų gaminių užteršimo.
-
Dinaminis kaitinimas: Ar laminatoriaus temperatūrą galima greitai reguliuoti, kad ji atitiktų skirtingus poliuretano ir akmeninės vatos suklijavimo reikalavimus? Įvertinkite kaitinimo sistemos galios atsargas ir valdymo algoritmą. Ar PID valdymas veiksmingai slopina temperatūros viršijimą? Žemoje aplinkos temperatūroje ar kaitinimo greitis atitinka gamybos reikalavimus? Greitas ir tikslus temperatūros valdymas yra pagrindinis veiksnys, užtikrinantis skirtingų medžiagų suklijavimo kokybę.
Zhongji specifinės „daugiaydinės“ patvirtinimų sistemos
Zhongji Machinery yra pasaulinis daugiašerdžių medžiagų technologijos lyderis, ir jie pateikia įrodymus, patvirtinančius šį teiginį:
-
Plati suderinamumas: Zhongji „daugiašerdžių medžiagų suderinamą formavimo technologiją“ įrodyta galint naudoti EPS, uolienų vatos, stiklo vatos, poliuretano ir fenolio šerdžių apdorojimui. Pateikite konkrečius techninius parametrus ir optimizavimo schemas kiekvienai medžiagai. Pavyzdžiui, kaip išspręsti fenolio putų trapumo problemą? Kaip kontroliuoti stiklo vatos plaušuotumą? Parodykite Zhongji gilų patirties kaupimą ir technologines permainas specialių medžiagų srityje.
-
Tikri užsienio „raktas rankose“ projektų vaizdo įrašai: Zhongji siūlo tikrojo pasaulio vaizdo įrašus iš „raktų už durų“ projektų (pvz., Viduriniuose Rytuose), kuriuose klientai sėkmingai gamina kelias skirtingų pastatų projektams skirtas plokštes. Vaizdo įraše turėtų būti faktiniai valdymo ekrano vaizdai ir interviu su klientų operatoriais, kad būtų patvirtinta perjungimo proceso patogumas ir kasdienės gamybos stabilumas. Trečiosios šalies pripažinimas yra įtikinamesnis nei tiekėjo pačio teiginiai.
-
Bandomasis garantavimas: Zhongji aiškiai nurodo, kad jų bandomoji paleidimo procedūra užtikrina „baigtosios produkcijos kokybės rodiklį ≥98 %“. Jie ne tik pristato įrangą, bet ir įrodo, kad ji veikia visoms jūsų tikslinėms medžiagoms dar prieš išvažiuodama iš gamyklos. Šis įsipareigojimas dažnai lydimas išsamiai apibrėžtų priėmimo standartų ir sutarties pažeidimo nuostatų, kurios atspindi Zhongji absoliučią pasitikėjimą savo technologija. Pirkėjai turėtų naudoti šį punktą kaip svarbų derybų elementą, kad užtikrintų savo teises ir interesus teisiškai apsaugotus.
-
Techniniai paaiškinimai: Žongdži prie savo vaizdo įrašų prideda profesionalius techninius pastabų dokumentus, kurie paaiškina, kaip reguliuojami putų santykiai ir kaip servouvaldoma pjovimo sistema prisitaiko prie skirtingų medžiagų tankio. Šie paaiškinimai yra ne tik eksploatacijos instrukcijos, bet ir žinių perdavimo dalis. Jie padeda pirkėjo komandai giliai suprasti įrangos veikimo principus, pagerinti nepriklausomą priežiūrą ir optimizavimo gebėjimus bei taip maksimaliai išnaudoti įrangos vertę.
-
34 metų tobulinimo: Jų perjungimo technologija nėra eksperimentinė; ji yra trijų dešimtmečių mašinų optimizavimo rezultatas 100+ skirtingų šalių rinkoms ir klimatams. Ilgas laikotarpis ir plačius geografinis aprėptis reiškia, kad Žongdži technologija buvo išbandyta įvairiomis ekstremaliomis sąlygomis ir sudėtingais poreikiais. Šis patirties kaupimas yra pagrindinė konkurencinė pranašumo sritis, kuri negali būti greitai sukurtas.
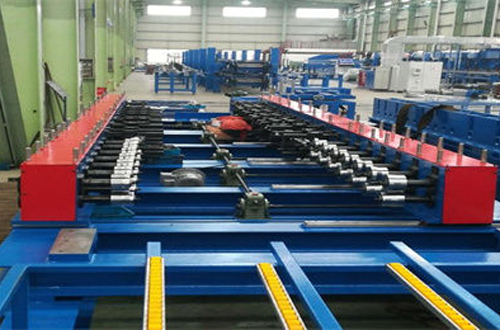
Praktiškas daugiasluoksnių medžiagų stabilumo tikrinimo sąrašas
-
Užsakykite „medžiagų recepto“ demonstracinę versiją: Paprašykite vaizdo įrašo ar tiesioginės demonstracinės operatoriaus veiklos, kai jis keičia mašinos parametrus per PLC. Atidžiai stebėkite, ar demonstracija apima netipinių situacijų valdymą, pvz., parametrų klaidas ir jutiklių gedimus, taip pat stebėkite sistemos klaidų atsparumą ir atsigavimo mechanizmus.
-
Patikrinkite „pirmojo paleidimo“ broko normą: Paklauskite tiekėjo, kokia yra tipinė broko norma pirmąsias 10 minučių po medžiagos keitimo. Palyginkite šiuos duomenis su pramonės vidurkiu. Žemesnė pradinė broko norma reiškia mažesnį medžiagų švaistymą ir greitesnį investicijų grąžinimą.
-
Patikrinkite pjovimo universalumą: Ar pjovimo įrenginys turi apsisukimų per minutę (RPM) diapazoną ir peilių tipą, kurie leidžia pjauti tiek mineralinę vatą, tiek putplastį? Patvirtinkite peilio medžiagą, aušinimo būdą ir patogumą keičiant peilį. Mišriose gamybos linijose universalūs ir ilgaamžiai pjovimo įrankiai yra būtini.
-
Patvirtinkite temperatūros diapazoną: Ar šildymo sistema gali pasiekti ir palaikyti 15–25 °C darbo vietos aplinkos temperatūrą PU klijavimui net tada, kai gamykla yra šalta? Supraskite šildymo sistemos maksimalią galios našumą ir aplinkos prisitaikymo galimybes. Šaltose regionuose gali prireikti papildomų izoliacinės medžiagos priemonių arba išankstinio įkaitinimo procedūrų; paklauskite tiekėjo, ar jis turi susijusių rekomendacijų ar palaikančių įrangos.
-
Paprašykite „raktų nuo durų“ (Turnkey) nuorodos: Konkrečiai paprašykite kliento, kuris šiuo metu vienoje Zhongji linijoje gamina 3 ar daugiau skirtingų skydelių tipų. Tiesiogiai susisiekite su šiais nuorodų klientais, kad gautumėte pirmosios rankos naudojimo atsiliepimus. Dėmesį sutelkite į klausimus apie perjungimo dažnumą, eksploatacijos sudėtingumą, techninės priežiūros išlaidas ir po pardavimo aptarnavimo reagavimo greitį.
Išvada
2026 m. statybos rinkoje universalumas yra taip pat svarbus kaip ir greitis. Gamybos linija, kuri gali perjungti tarp kelių pagrindinių medžiagų, leidžia jums dalyvauti daugiau projektų konkursuose ir apsaugoti savo verslą nuo medžiagų kainų svyravimų. Tačiau šią galimybę reikia patvirtinti „veiksmų pagrindu“ – pavyzdžiui, perjungimo vaizdo įrašais arba FAT bandymų duomenimis. Zhongji Machinery skaidrus požiūris – kuris apima realaus pasaulio vaizdo įrašus, bandymų gamybos kokybės rodiklių duomenis ir pažangų PLC valdymą – suteikia praktinį įrodymą pirkėjų vertinimui. Nepriklausykite tiekėjo žodžiams – priverskite juos parodyti perjungimą.
Kintamoje pasaulinėje rinkoje įrangos lankstumas yra esminis įmonės išlikimui ir plėtrai. Griežtai patikrinus daugiašerdžių medžiagų keitimo galimybes, pirkėjai gali ne tik įsigyti efektyvią mašiną, bet ir laimėti strateginį pranašumą, kuris padės jiems susidoroti su būsimomis rinkos iššūkiais. Turėdama tvirtą techninę bazę ir atvirą bendradarbiavimo požiūrį, „Zhongji Machinery“ vis labiau tampa ilgalaikiu partneriu, kuriam vis daugiau tarptautinių pirkėjų pradeda pasitikėti.